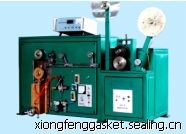
产品简介
SGC-200A
一 概述
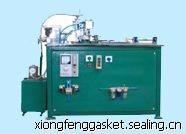
本机是与缠绕机相配套的一种专用设备. 它主要是在缠绕垫片生产过程中将扁平柔软的钢带预压成“V”或“W”型截面,该机结构工艺参数经过严格选定, 用其成形钢带 (配本厂研制的气动数控缠绕机)绕制的垫片各项性能指标均达到国家标准规定的技术条件。
详细介绍

缠绕垫片设备缠绕机SGC200A
SGC-200A一 概述
注: 最近研制出本机两用, 即可做成形机使用, 又可做缠绕机使用(缠绕最大通径DN200)。
二 结构
成形机结构主要由机体、电动机、减速机、电磁摩阻器电压调节 器、主动轴、成型轮组件、导向轮组件、平钢带盘、成形带芯片等组成. 平 钢带盘安装在支架装置的电磁摩阻器的从动轴上, 通过调节激磁电压的大小来控制钢带成型的拉紧力(激磁电压大,钢带的拉紧力就大,反之就小), 平钢带经导向轮进入成型轮组件, 以求钢带成形的对称性。在通过电动机的动力传动, 减速机驱动的主动轴带动, 滚压成为“V”型截面成形带, 并同时绕制在钢带芯片上。平钢带经过“V”型滚压冷拉成后,加强了内应力, 达到了钢带的内应力参数,确保了缠绕垫片的应力回弹参数的实现。
三 主要技术参数
电压: 380V 50Hz
电动机: 0.5KW
转速: 0-1300转/分
主轴转速: 无机变速
电压调节器: 0一15V
汽缸行程: 100mm
传感器: 0-60mm
平带宽度: 5.10+0.02mm
成型带宽: =<4.3mm
缠绕最小通径: DN10
缠绕最大通径: DN200
注: 需另配置配件, 可成型3.2mm, 6.5mm规格钢带。
四 操作步骤(成形)
1,接通电源开关, 空载启动电机, 确认顺车, 倒车,检查运行情况关
机。
2,将钢带盘安装于配有电磁摩阻器的从动轴上, 成形钢带芯片安装主动轴上。
3,调节钢带盘, 导向轮、成形轮、芯片、钢带气动压紧轮在同一 平面内,调整好成形轴之间的间隙。
4,将平钢带拉出, 经过钢带导向轮, 插入成形轮中, 调节激磁电压10V以上打开开关转动一定钢带长度后停机。
5,将成型钢带夹平折弯8-10mm长, 插入芯片上的斜槽, 并绕在芯片上1-2圈, 拧紧芯片螺母。
6,成型轮电压调节器调回0-3V。钢带盘上电磁摩阻器调节激磁电 压3-5V 。
7, 打开电磁阀,压紧轮压紧钢带芯片上的钢带.
8,启动电机,使成型钢带连续绕在芯片上, 待钢带全部成形完后关机.
9,将成型钢带点焊2-3点封头后, 取下备用。
五 开机准备(缠绕)
1,确定机器运转的方向,试转2~3分钟。
2, 检查过滤减压阀的油位,接通气源,调节过滤减压阀至0.3-0.4Mpa.
3, 打开电磁阀,让汽缸往复上下运动数次.
4,气动装置是否有卡紧和撞击的现象,如有调节阻尼阀即可。
5,检查缠绕的钢带和填料带及芯片是否匹配。
6, 将钢带盘,非金属填料盘,压紧轮和芯片及导向轮组件调整在同一个平面内.
六 操作步骤
1,根据缠绕垫片通经大小,确定其芯片并安装。
2,调节汽缸上的压紧轮至高点与缠绕的芯片有3-5mm的压缩量.
3, 将钢带盘上的成形钢带拉出一段,并将端部夹平,削边,使其穿过 导向轮,填料轮,折边6-8mm插入芯片的斜缝内.
4,打开电磁换向阀,压紧轮上升将钢带压紧.
5,将控制器数值调至“0”位,设定第一次停机数值,设定第二次停机数值。(祥见控制器使用说明书)。
6,调节激磁电压3V~5V。
7,开动机器绕制一周均布点焊钢带4~6点。
8,将填料带从导向轮,预成形轮进入绕制的钢带中即可。
9,自动停机后,断掉填料带后启动机器。
10,自动停机后,均布点焊钢带4~6点。
11,点动开关,打开电磁阀,使压紧轮在运动中退出垫片,并取出垫片 即可。
七 设备保养
1,每个工作日开始前和结束后,需清洁。
2,减速机可根据实际使用情况,半年或者一年更换一次润滑油.
八 可能出现的问题及解决方法
1,检查垫片的外径尺寸是否与实际尺寸相符.如果有误差,请重新设定控制器数值,垫片外径尺寸小,将数值调大,反之调小.
2,假如垫片的非金属填料不均匀,请微调非金属预成形导向轮.
九 使用范围
1,此机可以缠绕4.5mm厚的垫片.缠绕最小通径DN10,最大通径DN200.
2,更换机器配件可以缠绕厚度为3.2mm,6.5mm或者其他非标厚度的缠绕垫片.
十 承担保修范围
按照说明书操作使用,享有一年的保修服务,违章操作除外。
十一附件
1, 合格证 1份
2,质检报告书 1张 3, 说明书 1份
SGC-800A一 概况
化 工部静密封检测中心和南京化工大学静密封研究室与我厂精诚合作。根据国内外标准及各项技术要求,在研究和剖析了国外先进产品的基础上,优选最佳生产工艺参 数,研制开发生产静密封垫片专用设备。其中气动,数控缠绕垫片全套设备生产线,在国内处于领先地位。专项研制的气动数控缠绕机,生产出的缠绕垫片经过各项 国家技术标准测试,其外观质量和内在质量均达到国内外标准技术要求。
二 结构
本机根据缠绕垫片工艺参数要求,主要由动力装置,传动系统,导向系统,气压控制系统,数字自动控制系统所组成。
导向系统是由金属带盘,填料盘以及过渡轮,导向轮预成型轮,活动摇臂构成轮系支架。并与压紧轮在同一定位基准,以保证各轮位于同一中心平面内,成盘带的摇臂视缠绕直径大小可相应调节。主轴转速视缠绕直径大小选取(直径大选取低速,否则易断石墨填料带).
气压控制系统是由过滤减压阀,电磁阀,调压阀,阻尼阀,气缸等组成。缠绕过程的径向压紧力由气源(0—0.8Mpa)经过减压阀—电磁先导换向阀—调压阀—气缸活塞推动压紧轮而实现。压紧力大小根据垫片公称压力(磅级)和公称通经大小,以及垫片材质而异,由调压阀来控制。阻尼阀调节消除压紧轮冲击力。
金属带切向拉力由连接钢带盘上的电磁摩擦阻力矩而产生,通过调节调压器的激磁电压大小而控制阻力矩大小。
数字控制系统是由传感器和专用数字控制器等构成。主要用于自动控制缠绕式垫片的通径大小和控制钢带拉紧力大小。控制生产工艺参数。
三 主要技术指标
电 压: 380V 50Hz
功 率: 0.75Kw 0- 1380rpm
主轴转速: 0-69rpm (无级变速)
最小绕制直径: DN50
最大绕制直径: DN800
缠绕密封面宽: 50mm
气缸行程: 100mm(使用60mm)
气动压力: 0-0.8Mpa
稳压器: 0-15V
自动衰减电压: 0-3V
传感器: 0-60mm
控制器精度: 0.10mm
注:该机以后如有新的技术改造,恕不通达。
四 开机准备
1 空载启动电机,确定机器运转方向,正常运转数分钟后停机.
2 安装芯片,钢带盘及填料盘,搬动垂直调节手轮调整横梁位置,估计压紧轮升至高点时不与芯片相碰(气缸最大行程为100mm)
3 检查过滤减压阀的油位,接通气源,调节过滤减压阀至0.3-0.4Mpa,打开电磁换向阀,使气缸往复式动作数次,视运行情况,必要时调节阻尼阀以消除冲击力.
4 调节垂直手轮,使压紧轮槽与芯片对中,并有3-5mm的压缩量.
5 启动电机,在运转中观察芯片与压紧轮槽两侧面间隙是否对称,同时调节轮系支架上各轮的位置,使其与芯片,压紧轮在同一水平面内,正常后打开换向阀使压紧轮与芯片脱开并停机.
五 操作步骤
1 检查需要缠绕的钢带是否与芯片,压紧轮匹配。
2 将钢带盘上的成型钢带拉出一段,并将端部夹平,削边,使其穿过导向轮,填料轮,折边6-8mm插入芯片的斜缝内,打开电磁换向阀使压紧轮上升将钢带压紧.
3 将控制器调至"0"位,设定第一次停机断填料带数值.设定第二次停机断钢带数值(即缠绕垫片外径尺寸).详细请参阅控制器说明书.
4 调节直流调节器激磁电压3-5V,启动电动机,使成型钢带在初始压紧力及拉紧力下,在芯片上缠绕一圈半停机均布点焊4-6点.
5 按工艺要求,调节激磁电压及气缸压力,启动电动机缠绕钢带3-4圈后停机.
6 将非金属带从填料盘中拉出,通过导向轮送入填带轮与钢带之间,靠成型钢带的涨力使其压紧并预成型.
7 启动电动机,待填料带与钢带同步进入压紧轮槽后正常缠绕至接近规格尺寸时,控制器显示绕制尺寸,缠绕到预值尺寸后,自动停机。
8 切断填料带,继续缠绕钢带,控制器显示到设定数值自动停机点焊,并剪断钢带.
9 同时启动电机和电磁换向阀,使压紧轮在运转中退出垫片,并停机脱模.
六 注意事项
根据机器实际使用率,半年或者一年更换润滑油。
七 可能出现的问题及解决方法
1 检查垫片的外径尺寸是否与实际尺寸相符。如果有误差,请重新设定缠绕数值,垫片外径尺寸小,将数值调大,反之调小。
2 假如垫片的非金属填料两面不均匀,请微调非金属预成型导向轮。
3 假如点焊后垫片脱焊,将专用点焊机电流旋纽调大即可。
八 使用范围
1 此机是缠绕4.5mm厚的垫片。缠绕最小通径DN50,最大DN800。
2 更换机器配件可以缠绕厚度为3.2mm,6.5mm或者其他非标厚度的
缠绕垫片。
九 保修范围
按照说明书要求操作使用,本厂承担一年的保修,违章者除外。
十 附件
1 钢带芯片: 4件
2 填料盘: 4件
3 质检报告: 1份
4 合格证: 1份
6 说明书: 1份
SGC-2800A一 简介
本厂研制的数控无芯缠绕机是在数控缠绕机的基础上,又增加自动点焊功能.此机采用四轮(主动和从动)同步 运转的绕制工艺.优点是不需要缠绕芯模,可以直接利用钢带进行缠绕(根据垫片通径的周长).解决了每种规格尺寸需要一种芯片的麻烦,特别解决了通径较大尺 寸芯片加工困难,加工通径大的芯片不但价格高, 且加工出来的精度难以达到技术要求. 即使芯片能 达到技术要求,但是, 在缠绕过程中也容易松散.此机改用新的缠绕工艺,不需要任何规格尺寸的芯片.这样可以节约生产缠绕垫片的成本.
此机也可以带内环自动缠绕,缠绕速度快(无级变速),平整,不松散.缠绕垫片的松紧由可调气动压力来控制. 钢带的拉紧力由电磁摩阻器调节激磁电压的大小来保证.缠绕垫片的直径大小由数字控制器来控制,任意设定缠绕尺寸, 缠绕到设定尺寸后自动停机。
二 构造
主要由传动装置, 气动装置,缠绕装置, 自动控制装置,自动点焊装置,电气控制装置等组成.传动装置由调速电动机驱动一对参数相同齿轮,相向同步转动,带动缠绕装置的主动辊轮和从动轮片同步转 动,完成缠绕工艺.缠绕装置主要是由主动轮和从动轮片,钢带导向轮系装置和填料自动成型装置所组成.主动轮和从动轮片同步转动, 保证缠绕垫片的对称和平 整.缠绕垫片的径向力及切向力, 由可调气动装置气压大小的调节来有效地控制,钢带的拉紧力由可调的电磁摩阻器,通过调整激磁电压的大小来自动控制钢带在缠制垫片过程中拉紧力。
自动点焊装置是由变频脉冲点焊机和气动压紧钢带装置等组成.它主要作用是用于缠绕垫片初始阶段和绕制完成阶段的焊接。
电气控制部分的操作, 可以手动, 脚动, 自动(数字控制器).
三 主要技术参数
电压: 380V 50HZ
电动机: 0.55KW 无级变速
缠绕最小直径: DN240
缠绕最大直径: DN2800
缠绕密封面宽度: 5mm~50mm
气缸行程: 100mm
气动压力: 0~0.8MPa
可调激磁电压: 0~15V
自动衰减电压: 0~3V
位移传感器: 0~60mm
控制器精度: 0.10mm
外形尺寸: 1100X700X1700mm
重量: 280kg
四 开机准备
1 确定机器运转的方向,试转2~3分钟。
2 气动装置是否有卡紧和撞击的现象,如有调节阻尼阀即可.
3 检查缠绕的钢带和填料带是否匹配。
4 调节气动压紧力, 将气缸气压调至0.3~0.4MPa
五 操作步骤
1 根据缠绕垫片通经大小, 确定其周长尺寸。
2 放入辊轮中, 打开电磁阀门, 使气缸上的压紧轮压紧钢带。
3 将控制器数值调至"0"位,设定第一次停机数值,设定第二次停 机数值.(祥见控制器说明书)
4 调节激磁电压3V~5V。
5 开动机器,均布点焊钢带4~6周。
6 将填料带从导向轮,预成形轮进入绕制的钢带中即可。
7 自动停机后,断掉填料带后启动机器。
8 自动停机后,均布点焊钢带。
9 点动开关,打开电磁阀,取出垫片即可。
六 设备保养
1 每个工作日开始前和结束后,需清洁,加油一次,
2 暂时不用,应当防止主动和从动轮生锈。
3 减速机根据实际使用情况,半年或者一年更换一次润滑油.
七 承担保修范围
按照说明书操作使用,享有一年的保修服务,违章操作除外。
八 附件
1 质检报告书: 1 张
2 合格证: 1 份
3 说明书: 1份