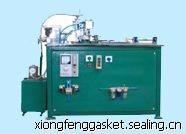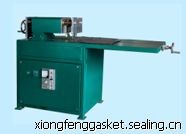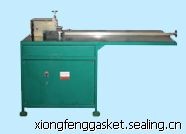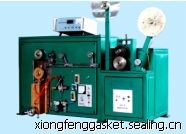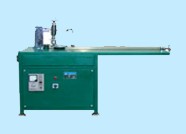
产品简介
本机是生产钢包垫片(换热器)专用设备。主要用于滚压,成型复合,钢包垫片。它是将一定参数的金属平垫,经过滚压成截面为"U"型,然后放入非金属(石墨,石棉,四氟等)填料,滚压复合成钢包垫片。
二 结构及原理
详细介绍

包覆垫片包覆机
一 功能与用
二 结构及原理
本机主要是由机架,调速电动机,减速机,滚压装置,调节滚压宽度装置,上压轮可调装置等构成。传动主要有 调速电动机,带动减速机驱动一组参数相同的伞齿轮,相向转动滚压轮轴。两轴端分别装上滚压轮。两个直径不相同的滚压轮同速转动,但各自线速度又不同,从而 能够根据不同的曲率而自动找补。在由可调节另一轴轮的手轮调节间距,使其滚压成型后平垫没有皱褶。
三 主要技术参数
电动机(无级变速) 380V 50Hz
功率: 0.55Kw
调速范围: 0-1320转/分
滚压复合速度: 任意可调
滚压复合厚度: 2-4mm
滚压复合宽度: 10-40mm
滚压复合通径: 100mm以上
重量: 200Kg
外形尺寸: 1600x780x950(mm)
四 开机前准备
1 检查减速机是否有足够的润滑油。
2 空机试转2-3分钟,确定机器运转方向。
3 根据滚压钢包垫片通径大小,选择合理的转速。
4 检查需要滚压的平垫是否与滚压轮匹配。
5 根据需要密封面宽度,确定两滚轮之间的间距。
6 检查试机各部位有无卡紧现象。
五 操作步骤
1 将需要滚压的平垫放入两滚轮之间,间距要适宜。
2 打开倒顺开关,确定运转方向。
3 调节电动机调速控制的旋钮,试转确定合理的转速。
4 调节横向手轮和纵向手轮,检查上压轮是否居于两滚压轮中心。
5 微调上压轮,将平垫滚压出折痕。
6 检查滚压的折痕是否对称。
7 调深上压轮,连续滚压,直至滚压平整。
8 分别放入非金属填料和金属平垫。
9 再次滚压即可。
六 注意事项
1 操作者必须戴手套进行工作。
2 如果金属平垫被卡住,必须停机,不可用手硬拉,防止手被划伤。
3 滚压成型的平垫是否和垫片的实际尺寸相等。如果不符合应在下料时调整。
4 滚压成型平垫时,转速不可快。
七 设备可能出现的问题及解决方法
滚压轮不转?
1 可能是电动机调速控制器旋钮在"0"位。
2 可能是两滚压轮间隙太紧。
包复后的垫片通径误差大?
1 应在滚剪下料时,严格控制一定的参数尺寸。
2 检查滚压轮的参数是否匹配。
八 机器适用的工作范围
1 滚压金属平垫的厚度:0.5mm
2 滚压钢包垫片的厚度:3mm
3 滚压钢包垫片的通径:100mm以上
九 设备承担的保修范围
按照说明书操作使用,本厂承担一年的保修,违章者除外。
十 附件
1 滚压轮 2件 2 说明书1份 3 质检报告 1份 4合格证 1份